水生飼料ペレットミル製品の外観不良(焼け、色差、バリ)は製品の市場競争力を低下させ、売上不振につながります。また、機器の操作やプロセス設定の問題も反映されます。すぐに対処しないと、機器の磨耗が早まります。
詳細
I. 外観不良の具体的な現象
現象の説明:
- 焦げた箇所や焦げた箇所:製品には焦げた斑点があり、焦げた臭いがすることがよくあります。極端な場合には、製品全体が炭化し、食べられなくなったり、使用できなくなったりすることがあります。
- 色むら:製品には色むらがあり、濃い斑点や明るい斑点があり、外観に一貫性がなくなる場合があります。
- バリとバリ:製品エッジに過度のバリやバリがあると、表面が荒れて触感が悪くなります。
- その他の欠陥:製品には気泡、へこみ、亀裂が見られる場合もあり、これらは外観に不規則性をもたらし、市場での受け入れに影響を及ぼします。これらの欠陥は、膨化食品で特に顕著です。
II.外観欠陥の主な原因
1. 魚用飼料ペレット製造機の過剰なチャンバー温度または局所的な過熱
- 高温:気温が拡張ゾーンを超える190度、材料がチャンバー内に長時間留まりすぎると、炭化そして灼熱の、焦げの原因となります。
- 温度制御の欠陥:破損した発熱体または故障中温度管理器具局所的な領域に過剰な熱が発生し、その結果、糊化ムラ、カラーバリエーション、焦げつき。
- メイラード反応:の追加砂糖, 油、または原材料に含まれる他の成分が原因となる可能性があります。メイラード反応(褐変)高温では色の違いや焦げの原因となります。
2. 原材料と配合の問題
- 不純物:不純物やカビを含む原材料が発生する可能性があります。黒い斑点また、商品の色ムラなどもございます。
- 不均一な混合:原料がきちんと混合されていないと、添加物などの顔料そして膨張剤均一に分散されず、色むらが生じる場合があります。
- 水分バランスの乱れ:原料中の水分が不足すると、局所的な高温ダイチャンバー内でのせん断中に、灼熱のそしてバリ.
- 一貫性のない粒子サイズ:完全にゼラチン化していない大きな粒子は、押出プロセス後に粗い表面やバリを生じます。
3. 浮遊魚用飼料ペレット製造機のコンポーネントの摩耗と詰まり
- ダイヘッドの摩耗:の磨耗または詰まりダイヘッドそしてダイ穴原因不均一な圧力材料の押し出し中に、バリそしてフラッシュ製品の端にあります。
- ネジとネジスリーブの摩耗:ひどい摩耗スクリューそしてスクリュースリーブ減らす押し出しそしてせん断能力材料がダイチャンバー内に長く留まりすぎて、灼熱のそしてカラーバリエーション.
- 残留物:残留物がある場合は、ダイヘッドまたはディストリビュータープレート適切に掃除されていないと、炭化するその後の生産実行および転送中焦げた斑点製品表面に。
4. 不適切なプロセスパラメータと浮遊魚用飼料ペレット製造機の操作
- 供給速度が遅い:原料の供給が遅いと過剰な原料が発生します。滞在時間チャンバー内で、その結果、過剰な糊化-そして灼熱の.
- 過剰なネジ速度:スクリュー速度が速くなると、剪断、作成中局所的な温度変化色の違いや焦げの原因となります。
- 異常な冷却:もし冷却システムが不十分な場合、製品が脱型後に十分に早く冷却されない可能性があり、表面酸化そして変色.
- 不適切な洗浄:生産のたびに装置を徹底的に洗浄しないと、作業が中断される可能性があります。残留物後続のサイクルでの製品の外観に影響します。
Ⅲ.外観不良の解決と予防
1. 水生飼料ペレット押出機の温度パラメータ調整と制御
- 温度設定を調整します:次のことを確認してください。ミルチャンバー温度~の最適範囲内にあります150~180度過熱を防ぐため。定期的に点検する発熱体そして温度コントローラー適切に機能するために。
- 較正:温度制御機器を定期的に校正して、正確な測定値を確保し、プロセス全体を通じて温度の安定性を維持します。
- 特定の食材の温度を下げる:を含む原材料を扱うときは、砂糖または油、茶色くなったり焦げたりするのを避けるために、ミルチャンバーの温度をわずかに下げます。
2. 原材料と配合の最適化
- スクリーン素材:原材料を投入する前に必ずスクリーニングして、原材料を除去してください。不純物または型。これにより、最終製品の品質が保証されます。
- 均一な混合:を使用してください縦型ミキサーなどの添加剤が均一に分散されるようにするため、顔料そして膨張剤.
- 水分含有量を調整する:原料の水分含有量を一定に保ちます。12%-15%。これにより、局所的な過熱が防止され、スムーズな押出が保証されます。
- 粒子サイズの制御:原料を均一な粒度に粉砕し、表面の荒れやバリを最小限に抑えます。
3. 浮遊水生飼料ペレット製造機の洗浄とメンテナンス
- 徹底した清掃:生産を実行するたびに、ダイヘッド, ダイ穴、 そしてディストリビュータープレート炭化の原因となる残留物の蓄積を徹底的に防止します。
- 定期的なメンテナンス:を検査します。ダイヘッド, スクリュー、 そしてスクリュースリーブ定期的に着用するために。スムーズな材料の流れと均一な押出を維持するために、摩耗した部品は速やかに交換してください。
- 詰まりの防止:それを確認してくださいダイ穴そしてディストリビュータプレートクリーンで詰まりがないため、材料をスムーズに排出できます。
4. プロセスの最適化と運用基準
- 送り速度とネジ速度の調整:を確認してください。送り速度そしてスクリュー速度材料の蓄積や不十分な押し出しを防ぐために適切に調整されています。スムーズな操作のためにこれらのパラメータを微調整します。-
- 冷却を最適化:を確認してください。冷却システム効果的に作動し、脱型後の製品を急速に冷却し、表面の酸化や変色を防ぎます。
- 標準操作手順を確立します。装置の洗浄とパラメータの調整に関する明確なガイドラインを作成して実施し、一貫性を確保し、外観の欠陥につながる可能性のある人的エラーを回避します。
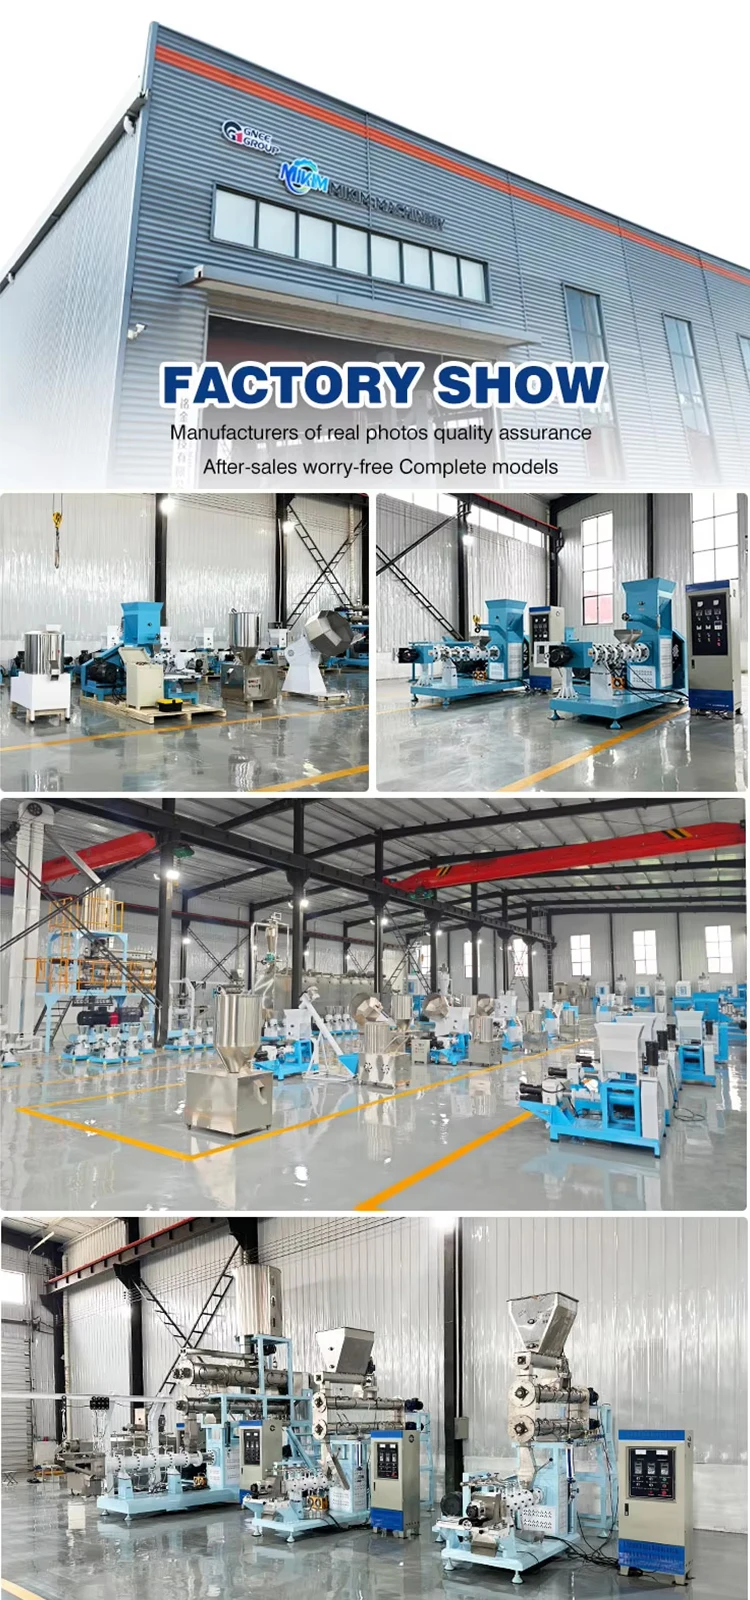
会社概要